


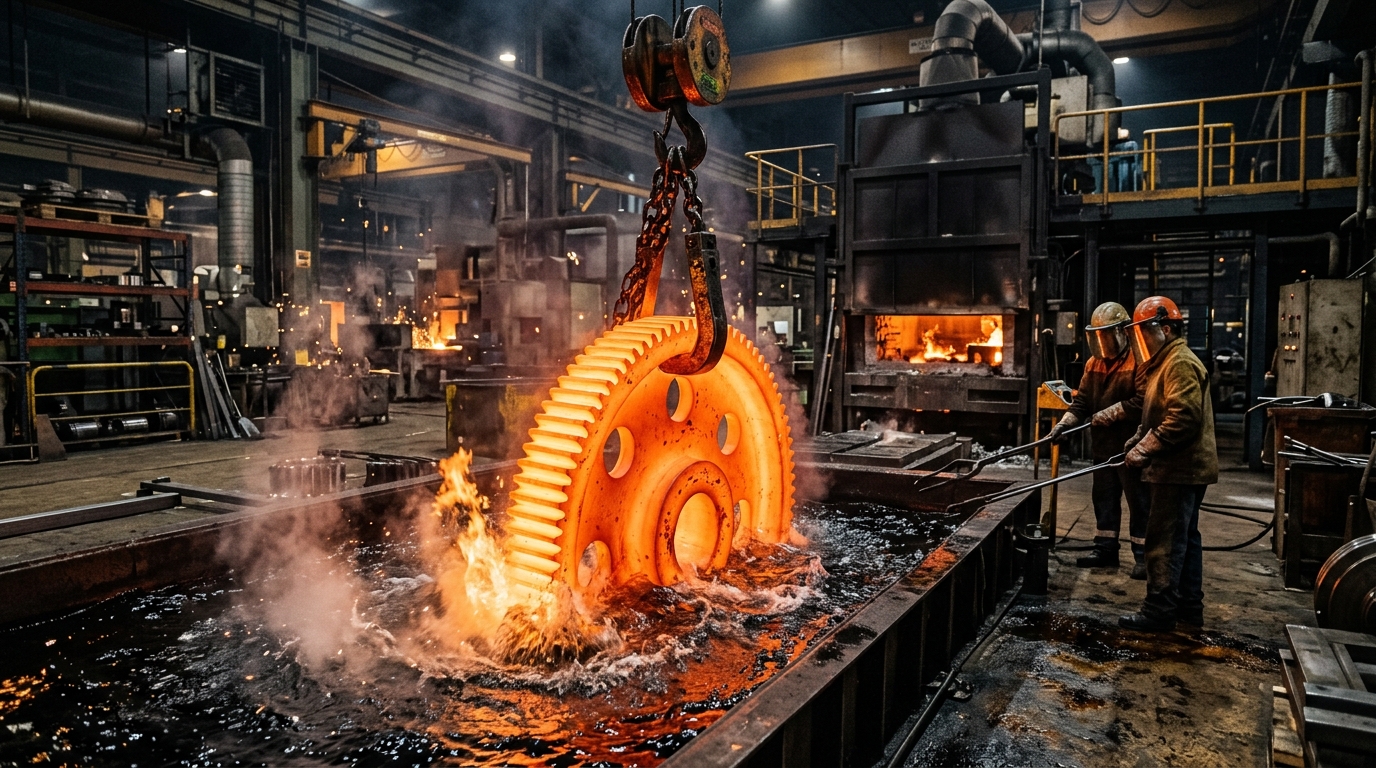
Çelik sertleştirme yöntemleri, metalurji dünyasında mühendislik bileşenlerinin ömrünü ve mekanik performansını doğrudan belirleyen kritik ısıl işlem süreçleridir. Temel olarak çeliğin belirli bir östenitleşme sıcaklığına kadar ısıtılması ve ardından iç yapıda sert ve gevrek bir faz olan martenzit yapısının elde edilmesi için kontrollü olarak hızla soğutulması esasına dayanır. Doğru sertleştirme yöntemi seçilmediğinde, yüksek yük altında çalışan bir dişli birkaç gün içinde aşınabilir veya bir aks mili darbe anında aniden kırılabilir. Bu nedenle makine imalatı, otomotiv, savunma sanayii ve çelik yapı bağlantı elemanları üreticileri için doğru ısıl işlem yönteminin seçilmesi en az malzeme seçimi kadar stratejiktir.
Çelik Sertleştirme Yöntemleri Nasıl Sınıflandırılır?
Çeliğe uygulanacak sertleştirme işlemi, parçanın çalıştığı ortamdaki gerilme tipine, beklenen aşınma direncine ve çekirdek mukavemetine bağlı olarak iki ana kategoride incelenir: Hacimsel (Tüm Kesit) Sertleştirme ve Yüzey Sertleştirme. Hacimsel sertleştirmede parçanın yüzeyinden merkezine kadar homojen veya kademeli bir sertlik hedeflenirken; yüzey sertleştirmede iç çekirdeğin sünek ve darbelere dayanıklı kalması, dış yüzeyin ise yüksek sürtünme direncine kavuşması amaçlanır.
- Hacimsel Isıl İşlemler: Östenitleme, su/yağ ile ani soğutma (su verme) ve hemen ardından iç gerilmeleri almak için yapılan temperleme (menekşeleme) aşamalarını kapsar. Genellikle belirli bir karbon oranına sahip vasıflı çelik türlerine uygulanır.
- Yüzey Isıl İşlemleri: Düşük karbonlu veya alaşımlı çeliklerin yüzeyine karbon/azot difüzyonu yapılarak (sementasyon, nitrasyon) ya da yüzeyin bölgesel olarak hızlıca ısıtılıp soğutulmasıyla (indüksiyon, alevle sertleştirme) gerçekleştirilir.
Sementasyon (Karbonlama) İle Yüzey Sertleştirme Süreci ve Kullanım Alanları
Düşük karbonlu (genellikle %0.12 - %0.22 C) alaşımlı veya alaşımsız çeliklerin yüzeyine, gaz, sıvı veya katı ortamlarda yüksek sıcaklıkta (880°C - 980°C) karbon difüzyonu yapılması işlemine sementasyon adı verilir. Zenginleştirilen yüzey tabakası, ani soğutma sonrasında yüksek sertliğe (58-62 HRC) ulaşırken, parçanın çekirdeği düşük karbonlu kaldığı için yüksek darbe emiş kapasitesine ve tokluğa sahip olur.
Aşınmaya maruz kalan ancak aynı zamanda değişken ve darbeli yüklere karşı kırılmaması gereken otomotiv şanzıman dişlileri, pinyon milleri, kovanlar ve makine parçaları için sementasyon çelikleri en ideal çözümü sunar. Bu yöntemde sertlik derinliği (ECD - Effective Case Depth) süre ve sıcaklık parametreleri ile hassas biçimde kontrol edilebilir.
Islah İşlemi (Su Verme ve Temperleme): Yüksek Çekme ve Akma Mukavemeti
Çeliğin tüm kesitinde dengeli bir mekanik dayanım, yüksek akma sınırı ve yorulma direnci istendiğinde ıslah (ıslah etme) işlemi uygulanır. Genellikle orta karbonlu (%0.30 - %0.60 C) ve krom, molibden, nikel gibi alaşım elementleri içeren malzeme gruplarına uygulanır. Islah işlemi iki temel aşamadan oluşur:
- Su Verme (Quenching): Parça 830°C - 870°C civarında östenit fazına getirilip uygun ortamda (yağ, su veya polimer çözeltisi) hızla soğutularak martenzitik yapıya dönüştürülür. Bu aşamada çelik maksimum sertliğe fakat son derece kırılgan bir yapıya bürünür.
- Temperleme (Tempering): Kırılganlığı gidermek ve istenen tokluk-sertlik dengesini kurmak amacıyla çelik 500°C - 680°C aralığında tekrar ısıtılır. Bu sayede ıslah çelikleri yüksek dinamik yüklere ve burulma gerilmelerine karşı üstün direnç kazanır.
Cıvatalar, krank milleri, eksantrik milleri, rotlar ve ağır sanayi şaftları ıslah edilmiş çelik alaşımları ile imal edilmektedir.
İndüksiyon ve Nitrasyon Teknolojileri: Bölgesel ve Hassas Sertleştirme
Sementasyon ve ıslah işlemlerinin yanı sıra modern imalat teknolojilerinde parça geometrisine ve ölçü toleranslarına göre özel yüzey sertleştirme metotları tercih edilir:
İndüksiyonla Yüzey Sertleştirme
Yüksek frekanslı alternatif akım üreten indüksiyon bobinleri vasıtasıyla parçanın sadece istenen yüzey bölgesi saniyeler içinde ısıtılır ve hemen su/su-polimer püskürtülerek soğutulur. Tüm parçayı fırına atmaya gerek kalmadığı için enerji tasarrufu sağlar, çarpılma riskini en aza indirir. Aks milleri, direksiyon kutusu parçaları ve dişli yüzeyleri için son derece yaygındır.
Nitrasyon ve Karbonitrasyon
Çelik yüzeyine 500°C - 580°C gibi görece düşük sıcaklıklarda azot difüzyonu yapılması işlemidir. Faz dönüşümü sıcaklığının altında gerçekleştiği için parçada ölçüsel deformasyon (çarpılma) neredeyse hiç yaşanmaz. Plastik enjeksiyon vidaları, hassas kalıp elemanları ve yüksek korozyon direnci beklenen özel makine bileşenlerinde uygulanır.
Endüstriyel Sektörlere Göre Sertleştirme Yöntemi ve Malzeme Seçim Tablosu
Doğru ısıl işlem yöntemi belirlenirken kullanılan çelik alaşımı ve nihai parçadan beklenen mekanik özellikler entegre değerlendirilmelidir. Aşağıdaki tablo endüstriyel uygulamalardaki tipik eşleşmeleri özetlemektedir:
| Uygulama Alanı | Önerilen Çelik Grubu | Uygulanan Isıl İşlem / Yöntem | Kazanılan Mekanik Özellik |
|---|---|---|---|
| Dişliler ve Pinyonlar | Sementasyon Çelikleri (örn. 16MnCr5, 18CrNiMo7-6) | Sementasyon + Yağda Su Verme + Düşük Temperleme | Yüksek yüzey sertliği (60 HRC), darbeye dayanıklı sünek çekirdek |
| Krank Milleri ve Ağır Şaftlar | Islah Çelikleri (örn. 42CrMo4, 34CrNiMo6) | Hacimsel Islah (Su Verme + Yüksek Temperleme) | Yüksek çekme mukavemeti, yüksek yorulma sınırı |
| Kesme ve Bükme Kalıpları | Soğuk İş Takım Çelikleri (örn. 1.2379, 1.2842) | Vakum Fırınında Sertleştirme + Çoklu Temperleme | Aşırı aşınma direnci, yüksek basma mukavemeti |
| Süspansiyon ve Basınç Elemanları | Yay Çelikleri (örn. 51CrV4, 60SiCr7) | Özel Islah İşlemi (Quenching & Tempering) | Yüksek elastikiyet sınırı, kalıcı deformasyon direnci |
Sertleştirme Sürecinde Karşılaşılan Riskler ve İç Gerilme Yönetimi
Çelik sertleştirme işlemleri son derece yüksek sıcaklık değişiklikleri içerdiğinden hatalı parametre seçimleri ciddi kalite kayıplarına yol açabilir. Isıl işlem süreçlerinde en sık karşılaşılan sorunlar şunlardır:
- Çatlama ve Çarpılma: Aşırı hızlı soğuma veya kesit kalınlıkları arasındaki dengesizlikler, yüksek iç gerilmelere ve parçanın çarpılmasına ya da çatlamasına neden olur.
- Yumuşak Lekeler (Soft Spots): Soğutma medyasının homojen temas etmemesi veya yüzeyde tufal bulunması durumunda bölgesel sertlik düşüklükleri yaşanabilir.
- Tane Büyümesi: Östenitleştirme sıcaklığının gereğinden yüksek tutulması çeliğin dane yapısını büyüterek tokluğunu ciddi oranda düşürür.
Bu riskleri minimize etmek için kimyasal bileşimi ve sertleşebilirlik (Jominy) değerleri standartlara tam uygun vasıflı çelik ham maddeleri kullanılmalı ve fırın atmosferi ile soğutma hızları sürekli denetlenmelidir.
Sıkça Sorulan Sorular (SSS)
Çelik sertleştirme işleminde Jominy testi neden önemlidir?
Jominy uçtan su verme testi, bir çelik alaşımının derinlemesine sertleşebilirlik kapasitesini ölçer. Özellikle kalın kesitli parçaların merkezine kadar ne kadar sertleşebileceğini öngörmek için kritiktir.
Her çelik türü sertleştirilebilir mi?
Hayır. Bir çeliğin ısıl işlemle sertleşebilmesi için yapısında yeterli miktarda karbon (genellikle en az %0.30 C) bulunması veya sementasyon gibi yöntemlerle yüzeyine karbon ilave edilmesi gerekir. Düşük karbonlu düz yapı çelikleri doğrudan su vererek sertleştirilemez.
Sementasyon ile nitrasyon arasındaki temel fark nedir?
Sementasyon daha yüksek sıcaklıkta yapılır, yüzeye karbon verilir ve sonrasında ani soğutma gerektirir; derin sertlik tabakası elde edilir. Nitrasyon ise daha düşük sıcaklıkta yüzeye azot verilerek yapılır, ani soğutma gerektirmez ve parçada deformasyon riski yok denecek kadar azdır.
Endüstriyel Parçalarınız İçin Doğru Çelik ve Isıl İşlem Stratejisi Belirleme
Projenizde kullanacağınız çeliğin sertleştirme performansı, doğrudan tedarik ettiğiniz malzemenin kimyasal saflığına, homojen mikro yapısına ve sertleşebilirlik değerlerine bağlıdır. Yanlış malzeme seçimi, en gelişmiş ısıl işlem fırınlarında dahi fire oranlarını artırabilir. Egeçel Metal Sanayi ve Ticaret Ltd. Şti. olarak otomotiv, makine imalatı, savunma sanayii ve bağlantı elemanları sektörlerine uluslararası standartlara uygun sementasyon, ıslah, takım ve yay çelikleri tedarik etmekteyiz. Doğru çelik seçimi ve teknik detaylar hakkında uzman ekibimizden bilgi almak için iletişim sayfamız üzerinden bizimle hemen bağlantıya geçebilirsiniz.