


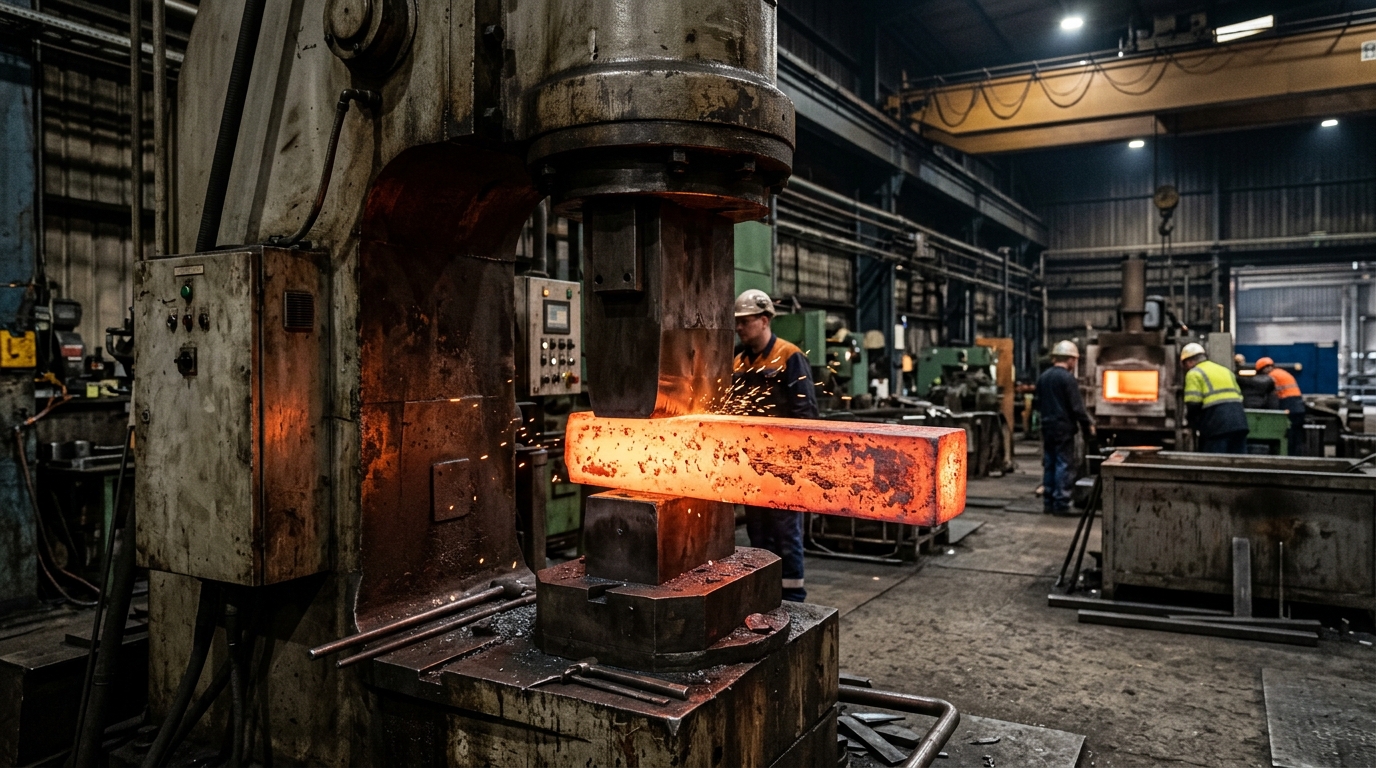
Dövme çelikleri, yüksek plastik deformasyon altında yönlendirilen lif yapısı sayesinde döküm veya hadde ürünlerine kıyasla çok daha yüksek darbe direnci, yorulma mukavemeti ve kesit homojenliği sunan mühendislik malzemeleridir. Yanlış malzeme veya standart seçimi; dövme kalıbının erken aşınmasına, parça üzerinde çatlak oluşumuna, eksik dolguya veya kullanım esnasında aniden meydana gelen mekanik kırılmalara yol açar. Doğru dövme çeliği tercihi yapılırken malzemenin kimyasal kompozisyonu, sertleşebilirlik kapasitesi (Jominy eğrisi), sıcak şekil alabilme kabiliyeti ve dövme sonrası uygulanacak ısıl işlem süreçleri birlikte değerlendirilmelidir.
Dövme Çeliklerinde Uluslararası Malzeme Standartları ve Normlar
Endüstriyel dövme parçaların üretiminde standartlara uyum; ürünün tekrarlanabilir mekanik özellikler sergilemesi, uluslararası pazarlarda kabul görmesi ve doğru kalite kontrol süreçlerinden geçmesi açısından zorunludur. Dövme çelikleri için sıklıkla kullanılan normlar Avrupa (EN), Alman (DIN), Amerikan (AISI/SAE) ve Uluslararası Standartlar Örgütü (ISO) tarafından tanımlanmıştır.
- EN 10083 (DIN 17200): Islah çelikleri standardıdır. Yüksek gerilme ve dinamik yüklere maruz kalan dövme biyel kolları, krank milleri ve akslar için 42CrMo4 (1.7225) ve C45E (1.1191) gibi kaliteleri kapsar.
- EN 10084 (DIN 17210): Sementasyon çelikleri standartlar dizisidir. Yüzeyi sert, çekirdeği tok kalması gereken dişli ve mil gibi dövme elemanlarında kullanılan 16MnCr5 (1.7131) ve 18CrNiMo7-6 (1.7228) gibi malzemelerin kimyasal ve mekanik sınırlarını çizer.
- EN 10250: Genel mühendislik uygulamaları için serbest dövme (açık kalıpta dövme) çelik standartlarını düzenler.
- AISI/SAE Normları: Kuzey Amerika menşeili projelerde yaygın olan 4140, 8620, 1045 gibi kodlamalar, Avrupa normlarındaki dengi olan EN standartlarıyla doğru eşleştirilmelidir.
Sıcak Dövme İşlemine Uygun Çelik Türleri
Dövme prosesinde kullanılan malzemeler, nihai parçadan beklenen mekanik zorlanma seviyesine ve yüzey özelliklerine göre sınıflandırılır:
1. Islah Çelikleri
Yüksek çekme mukavemeti ve tok yapıyı bir arada sunan ıslah çelikleri, sıcak dövme sonrası yağda veya suda su verme ve ardından temperleme (temperleme) işlemine tabi tutulur. Otomotiv aktarma organları, ağır vasıta aksları ve cıvata imalatında ilk tercihtir.
2. Sementasyon Çelikleri
Karbon oranı düşük (%0.12 - %0.22) olan sementasyon çelikleri, dövme ve talaşlı imalat sonrasında karbürleme işlemine tabi tutularak yüzeyde yüksek sertlik (58-62 HRC), çekirdekte ise darbe emici tokluk elde edilmesini sağlar. Şanzıman dişlileri ve diferansiyel parçaları bu sınıftadır.
3. Karbon Çelikleri
Alaşım elementi içermeyen veya düşük oranda içeren karbon çelikleri, maliyet avantajı ve kolay dövülebilirlik sunar. Yüksek dinamik yük altında çalışmayan standart el aletleri, tarım makinesi parçaları ve basit bağlantı elemanları için idealdir.
4. Mikro Alaşımlı (AFP) Çelikler
Bünyesindeki küçük miktarlarda vanadyum, titan veya niyobyum sayesinde dövme sonrası ek bir ıslah işlemine gerek duymadan, doğrudan hava soğutması ile yüksek akma ve çekme dayanımı kazanan çeliklerdir. Isıl işlem maliyetini düşürdüğü için seri üretimde tercih edilir.
Dövme Çeliği Seçiminde Dikkate Alınması Gereken Kritik Kriterler
Proje aşamasında yapılan doğru bir malzeme analizi, imalat maliyetlerini düşürürken saha başarısızlığı riskini ortadan kaldırır. Dövme çelikleri malzeme standartları ve seçimi sürecinde şu teknik parametreler doğrulanmalıdır:
| Seçim Kriteri | Teknik Detay | Üretime ve Performansa Etkisi |
|---|---|---|
| Lif Yapısı ve Dövme Oranı | Malzemenin kesit daralma oranı (Min. 3:1 veya 4:1) | Parçanın yorulma ömrünü ve darbe mukavemetini artırır. |
| Sertleşebilirlik (Jominy) | Kritik soğuma hızındaki sertlik derinliği | Büyük kesitli dövme parçaların merkezine kadar sertleşmesini sağlar. |
| Temizlik Derecesi (Inclusions) | Oksit, sülfür ve mikroskobik inklüzyon seviyesi | İç yapıda gerilim yığılmalarını ve ultrasonik kontrol hatalarını engeller. |
| Dövme Sıcaklığı Aralığı | Malzemenin plastik deformasyon penceresi (Örn. 900°C - 1200°C) | Aşırı ısınma (yanma) veya soğuk dövme kaynaklı çatlamaları önler. |
Dövme Parçalarda Isıl İşlem ve Sertleşebilirlik Performansı
Dövme işlemi çeliğin iç yapısını (tane boyutunu) değiştirir. Bu nedenle dövme sonrasında malzemenin gerilimini almak ve homojen bir mikroyapı elde etmek için normalize etme (yumuşatma tavlaması) uygulanır. Sertleşebilirlik, çeliğin ne kadar derine kadar martenzitik yapıya dönüşebileceğini belirler. Büyük kesitli dövme parçalarda düşük alaşımlı çelikler tercih edilirse, parçanın merkeze yakın bölgeleri yumuşak kalır ve çalışma altında eğilme veya kırılma yaşanır. Örneğin, yüksek kesitli ağır sanayi dövmelerinde 42CrMo4 yerine daha yüksek nikel ve krom içeren alaşımlar seçilmelidir.
Sıcak Dövme Kalıplarında Malzeme Seçiminin Rolü
Dövülecek hammadde kadar, dövme işleminin gerçekleştiği kalıbın çelik kalitesi de hayati önem taşır. Yüksek sıcaklık, termal şok ve sürekli darbe altında çalışan kalıplarda aşınma direnci ve termal çatlama dayanımı yüksek sıcak iş takım çelikleri (1.2344, 1.2714 gibi) kullanılmalıdır. Kalıp çeliği ile dövülen parçanın sertliği arasındaki denge doğru kurulmadığı takdirde kalıp ömrü dramatik şekilde düşer.
Dövme Çelik Tedariğinde Kalite Kontrol ve Sertifikasyon
Endüstriyel imalatta kullanılan vasıflı dövme çeliklerinin izlenebilirliği tam olmalıdır. Tedarik edilen hammaddelerin EN 10204 3.1 sertifikasına sahip olması; döküm numarası (charge no), kimyasal analiz, çekme testi, darbe testi (Charpy V-Notch) ve ultrasonik iç yapı kontrol sonuçlarının doğrulanmasını sağlar. İç yapısında gözenek, kalıntı veya eksen kayması bulunan vasıfsız çelikler dövme basamağında kalıbın patlamasına ya da nihai parçanın testlerde kalmasına sebep olur.
Dövme Malzeme İhtiyaçlarınız İçin Doğru Hammadde Stratejisi
Tasarım aşamasından nihai parçaya kadar olan süreçte, sadece standart kodu bilmek yeterli değildir. Kesit kalınlığı, dövme presinin tonajı, soğutma koşulları ve talaşlı imalat toleransları birlikte analiz edilmelidir. Projenize en uygun kimyasal bileşim ve mekanik değerlere sahip vasıflı çelik seçimi yapmak, imalat firelerini azaltır ve operasyonel verimliliğinizi artırır.
Sektörünüz için doğru dövme çeliği kalitesini belirlemek, stok durumunu sorgulamak ve teknik mühendislik desteği almak için Egeçel Metal iletişim kanalları üzerinden uzman ekibimizle hemen iletişime geçebilirsiniz.
Dövme Çelikleri Hakkında Sıkça Sorulan Sorular
Sıcak dövme işleminde aşırı tane büyümesi nasıl önlenir?
Dövme sıcaklığının malzemenin üst kritik sıcaklık limitini aşmaması ve dövme sonrası parçaların kontrollü biçimde soğutulması gerekir. Gerekli durumlarda dövme sonrasında tane küçültücü rekristalizasyon tavlaması (normalizasyon) uygulanmalıdır.
Dövme oranı (Forging Ratio) nedir ve neden önemlidir?
Dövme oranı, çelik kütüğün ilk kesit alanının dövme sonrasındaki kesit alanına oranıdır. Döküm gözeneklerinin ezilerek kapanması ve liflerin doğru doğrultuda yönlenmesi için genellikle minimum 3:1 oranında bir şekil değişimi tavsiye edilir.
42CrMo4 ile 16MnCr5 dövme çelikleri arasındaki temel fark nedir?
42CrMo4 bir ıslah çeliğidir; yüksek karbon içeriği sayesinde çekirdeğe kadar sertleşebilir ve yüksek gerilme mukavemeti sunar. 16MnCr5 ise bir sementasyon çeliğidir; düşük karbonlu olup yüzeyi karbürlenerek sertleştirilirken çekirdek bölgesi darbe emici ve tok bırakılır.