


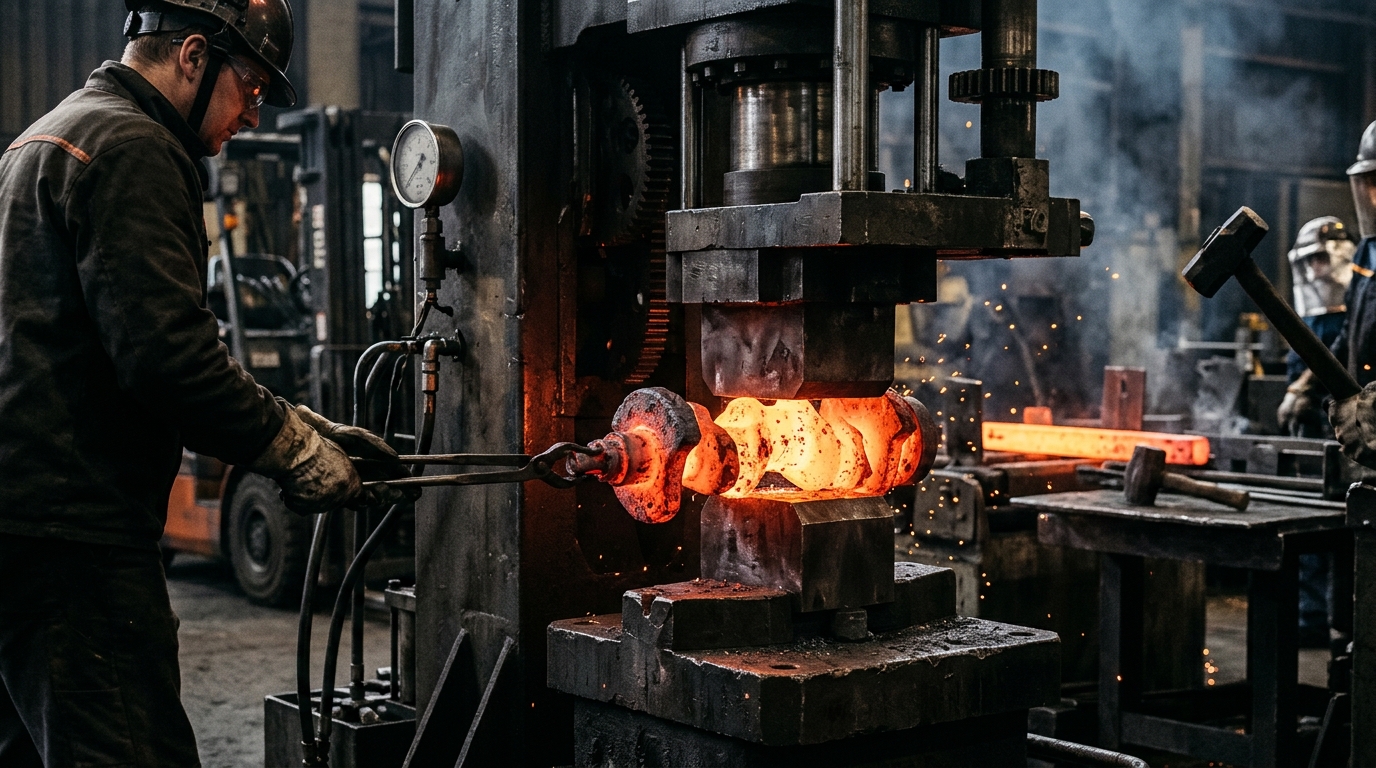
Dövme (forging) yöntemleriyle üretilen parçalar, yüksek darbe, tekrarlı yükler ve zorlu çalışma koşulları altında görev yapar. Bu nedenle dövme işleminde kullanılan hammaddenin plastisite kabiliyeti, iç temizliği ve ısııl işlem yanıtı kritik önem taşır. Dövme sektörü için uygun çelik malzemeler; parçanın maruz kalacağı mekanik gerilmelere, sıcak veya soğuk dövme metoduna ve nihai kullanım alanına bağlı olarak sınıflandırılır. Yanlış malzeme tercihi; dövme esnasında yüzey çatlaklarına, kalıp ömrünün erken bitmesine ve nihai parçada yetersiz yorulma dayanımına yol açar.
Egeçel Metal olarak stoğumuzda sunduğumuz ıslah çelikleri, sementasyon çelikleri ve karbon çelikleri, dövme tesislerinin yüksek hassasiyet ve standartlara uygun üretim yapmasını sağlar.
Sıcak ve Soğuk Dövme Proseslerinde Çelik Malzeme Gereksinimleri
Dövme yöntemi temel olarak sıcak, ılık ve soğuk dövme olmak üzere ayrılır. Her proses, kullanılan çelik alaşımından farklı fiziksel ve metalürjik davranışlar bekler:
- Sıcak Dövme: Malzemenin yeniden kristalleşme sıcaklığının üzerinde (genellikle 950°C - 1250°C arası) şekillendirildiği yöntemdir. Bu proseste çeliğin yüksek sıcaklıkta sünekliği (biçimlenme kabiliyeti) yüksek olmalı, aşırı tufalleşme yapmamalı ve dövme sonrası tane büyümesi kontrol altında tutulabilmelidir.
- Soğuk Dövme: Oda sıcaklığında yapılan bu işlemde çeliğin akma mukavemeti düşük, kopma uzaması ve şekillenebilirliği yüksek olmalıdır. Soğuk dövmede akma gerilimini düşürmek için malzemelerin uygun tavlama (küreselleştirme tavı) işleminden geçmiş olması gerekir.
Detaylı malzeme seçimi için hazırladığımız dövme sektörü için uygun vasıflı çelikler rehberimizi inceleyerek prosesinize özel çözümleri değerlendirebilirsiniz.
Dövme İmalatında Öne Çıkan Başlıca Vasıflı Çelik Türleri
Dövme sektöründe kullanılan malzemeler, parça üzerinden beklenen sertlik, çekme mukavemeti ve aşınma direncine göre seçilir. Endüstriyel dövme uygulamalarında sıkça tercih edilen temel gruplar şunlardır:
1. Islah Çelikleri (Quenched and Tempered Steels)
Dövme sonrasında uygulanan sertleştirme ve temperleme işlemleri ile yüksek çekme mukavemeti ve darbe direnci kazanan çeliklerdir. Otomotiv aks milleri, biyel kolları, krank milleri ve ağır iş makinesi parçalarında yaygın olarak kullanılır. Öne çıkan standart kaliteler arasında C45, 42CrMo4 (1.7225) ve 34CrNiMo6 (1.6582) yer alır. Krom ve molibden katkısı sertleşebilirliği artırarak kalın kesitli parçaların merkezine kadar homojen yapı kazanmasını sağlar.
2. Sementasyon Çelikleri (Case Hardening Steels)
Yüzeyde yüksek sertlik ve aşınma direnci, çekirdekte ise yüksek süneklik ve darbe emiş kapasitesi istenen parçalar için sementasyon çelikleri tercih edilir. Dövme işleminden sonra karbon emdirme (sementasyon) ve sertleştirme işlemine tabi tutulurlar. Dişliler, pinyon milleri ve şanzıman parçaları dövme sementasyon çeliklerinin temel kullanım alanlarındandır. 16MnCr5 (1.7131) ve 20NiCrMo2-2 (1.6523) bu grupta öne çıkan alaşımlardır.
3. Karbon Çelikleri (Unalloyed Steels)
Düşük ve orta mukavemet gerektiren, aşırı dinamik yüklere maruz kalmayan standart dövme parçalarında karbon çelikleri kullanılır. C22, C35 ve C45 gibi kaliteler; maliyet avantajı ve kolay işlenebilirlikleri sayesinde genel makine imalatı ve çelik yapı bağlantı elemanlarında geniş yer bulur.
4. Mikro Alaşımlı Çelikler (AFP Steels)
Bünyelerine katılan çok küçük oranlarda vanadyum, niobyum veya titanyum gibi elementler sayesinde, dövme sonrası ek bir ıslah işlemine gerek kalmadan kontrollü soğuma ile yüksek mekanik özellik kazanan çeliklerdir. Enerji ve ısıl işlem maliyetlerini düşürdükleri için modern dövme tesislerinde kullanımı hızla artmaktadır.
Dövme Çeliklerinde Malzeme Kalitesini Belirleyen Unsurlar
Bir çelik malzemenin dövülebilirliği sadece kimyasal bileşimine bağlı değildir. Malzemenin tedarik edildiği form ve iç metalürjik kalitesi de başarıyı doğrudan etkiler:
- İç Temizlik ve Kalıntı Miktarı: Çelik içerisindeki oksit ve sülfür kalıntıları (inklüzyonlar), dövme esnasında yüksek gerilme birikimlerine yol açarak iç çatlaklar oluşturabilir. Dövmelik çeliklerde yüksek iç temizlik aranır.
- Segregasyon ve Gözeneksizlik: Kütük veya biyel formundaki çelik malzemenin merkez bölgesindeki element ayrışması (segregasyon) dövme sonrası homojen olmayan sertlik dağılımına neden olur.
- Yüzey Kusursuzluğu: Hammadde yüzeyindeki tufal, katlanma veya kılcal çatlaklar, dövme kalıbında basıldığında derin yüzey kusurlarına dönüşür. Bu nedenle dövmelik çeliklerin yüzey kalite sınıfları yüksek tutulmalıdır.
Dövme Parçalarda Kalıp Ömrü ve İşlenebilirlik Dengesi
Dövme imalatçıları için bir diğer kritik faktör kalıp maliyetleridir. Kullanılan hammadde, dövme kalıbının termal ve mekanik yorulmasını etkiler. Homojen tane yapısına ve stabil sertlik dağılımına sahip vasıflı çelikler, kalıp üzerindeki aşırı sürtünme ve bölgesel ısınmayı en aza indirir. Ayrıca dövme sonrasında talaşlı imalata girecek parçaların işlenebilirlik indeksini artırmak amacıyla çelik kompozisyonuna kükürt eklenmiş (örneğin 42CrMoS4) versiyonlar tercih edilebilir.
| Çelik Grubu | Örnek Kalite | Temel Karakteristik | Tipik Dövme Uygulaması |
|---|---|---|---|
| Sementasyon Çeliği | 16MnCr5 / 20NiCrMo2-2 | Yüksek yüzey sertliği, çekirdek tokluğu | Şanzıman dişlileri, pinyonlar |
| Islah Çeliği | 42CrMo4 / 34CrNiMo6 | Yüksek çekme ve yorulma mukavemeti | Krank milleri, biyel kolları, ağır akslar |
| Karbon Çeliği | C45 / C60 | Ekonomik, genel mekanik dayanım | Bağlantı elemanları, el aletleri |
| Mikro Alaşımlı Çelik | 38MnVS6 | Isıl işlemsiz yüksek mukavemet | Otomotiv süspansiyon parçaları |
Dövme Sektörü İçin Sıkça Sorulan Sorular
Dövme öncesi çelik kütüklerin ısıtma sıcaklığı nasıl belirlenir?
Isıtma sıcaklığı seçilen çelik alaşımının faz diyagramına ve karbon oranına göre belirlenir. Genellikle 1100°C - 1250°C aralığında değişir. Çok yüksek sıcaklıklar aşırı tane büyümesine ve